3डी फाइव-एक्सिस लेजर कटिंग - कोर एप्लीकेशन प्रक्रिया
Case Details
1. 5-एक्सिस लिंकेज प्रेसिजन कटिंग:
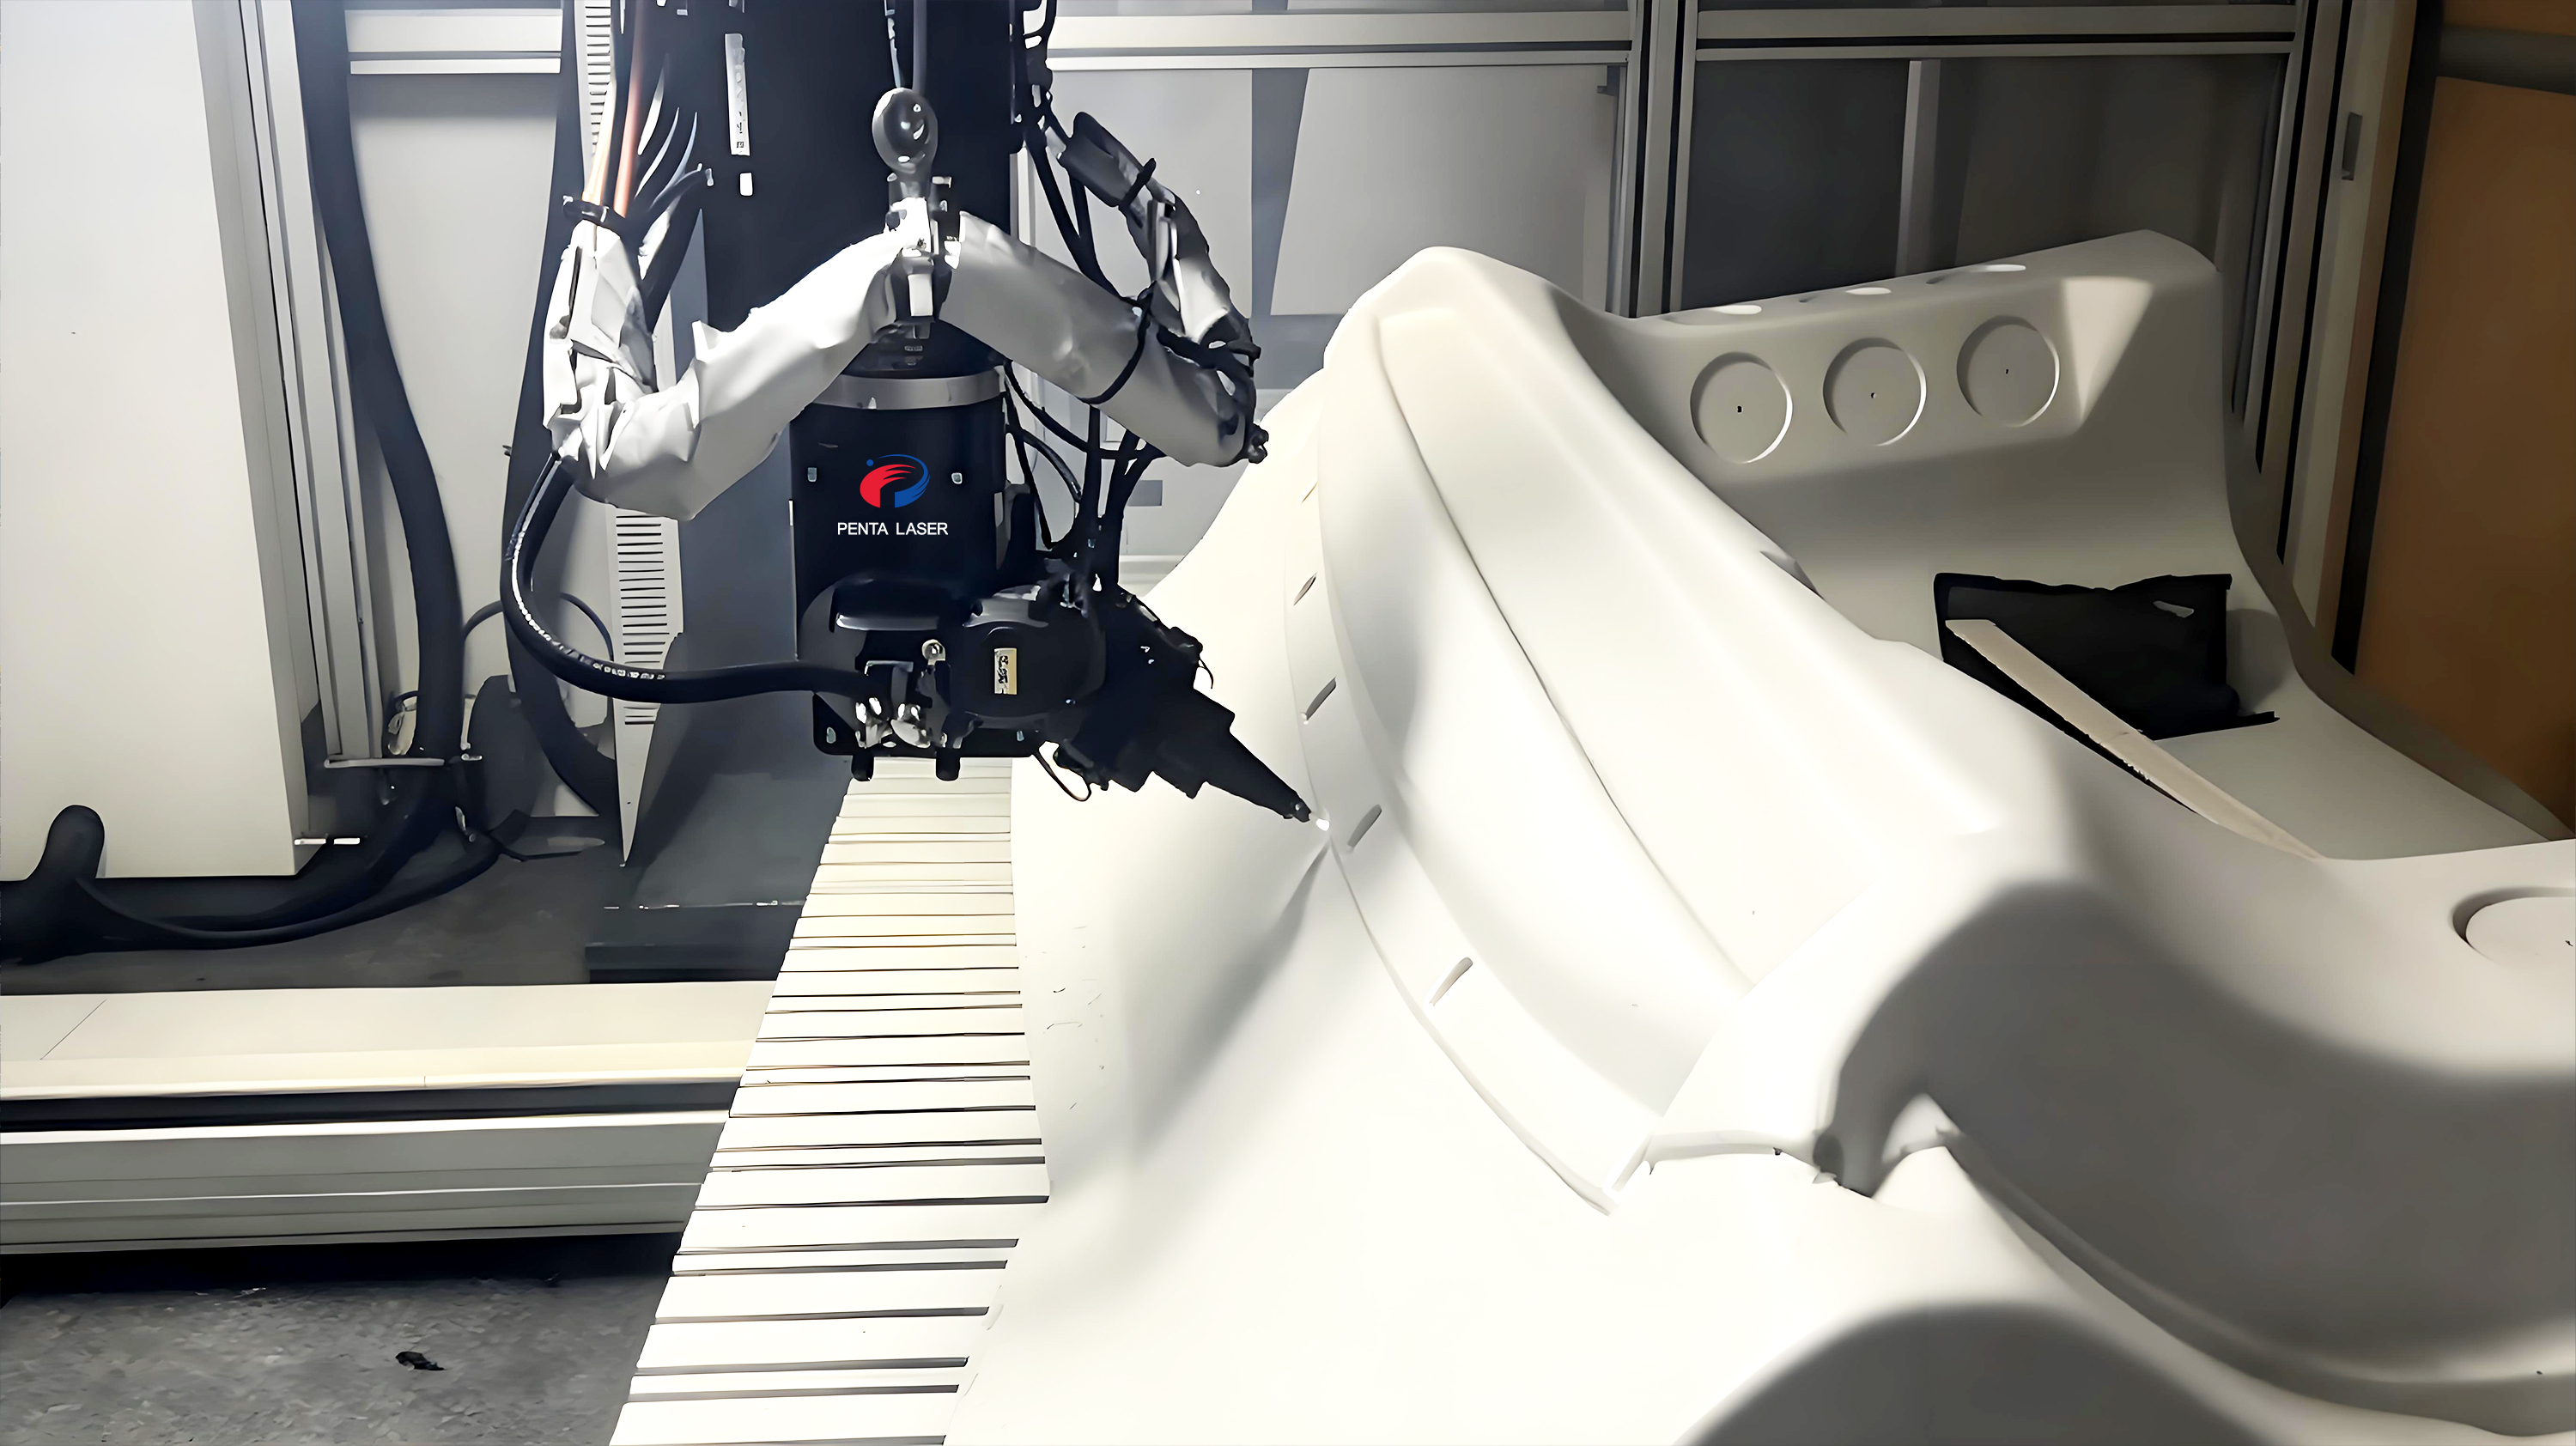
3D 5-एक्सिस कटिंग की मूल प्रक्रिया के रूप में, यह प्रक्रिया न्यूमेरिकल कंट्रोल सिस्टम के माध्यम से पांच गति अक्षों की संयुक्त गति को सटीक रूप से समन्वित करती है, जिससे लेजर हेड और वर्कपीस सतह के बीच गतिशील फिटिंग सुनिश्चित होती है। यह सुनिश्चित करती है कि लेजर बीम हमेशा वर्कपीस प्रोसेसिंग सतह के लंबवत रहे, और पारंपरिक तीन-एक्सिस उपकरणों की प्रोसेसिंग डेड ज़ोन समस्या को पूरी तरह से हल करती है। उच्च-ऊर्जा लेजर बीम और अनुकूली फोकस नियंत्रण प्रणाली से लैस, इसके मुख्य तकनीकी मापदंड निम्न हैं: स्लिट चौड़ाई में उतार-चढ़ाव ≤0.1 मिमी, स्थिति सटीकता ±0.05 मिमी, दोहराव स्थिति सटीकता ±0.03 मिमी, और लिंकेज अक्ष प्रतिक्रिया गति ≤10 मिलीसेकंड। यह घुमावदार सतहों और विशेष आकार के कंटूर की उच्च-सटीकता से कटिंग करती है, और विमान इंजन ब्लेड और ऑटोमोटिव हॉट स्टैम्पिंग पार्ट्स जैसे जटिल संरचनात्मक भागों की प्रोसेसिंग के लिए उपयुक्त है। कटाई के बाद, कट बिना किसी खुरदरेपन (सतह की खुरदरापन Ra ≤ 1.6 μm) और तनाव-मुक्त विरूपण (विरूपण ≤ 0.02 मिमी/मीटर) के चिकना होता है, किसी भी द्वितीयक ट्रिमिंग की आवश्यकता नहीं होती है, जो सटीक पुर्जों की प्रसंस्करण गुणवत्ता और योग्यता दर में काफी सुधार करता है।
2. जटिल घुमावदार सतहों की अनुवर्ती कटाई:
3D घुमावदार वर्कपीस की असमान और जटिल सतहों की प्रसंस्करण कठिनाइयों को दूर करने के उद्देश्य से, यह प्रक्रिया उच्च-प्रदर्शन कैपेसिटिव या लेजर अनुवर्ती सेंसरों से सुसज्जित है। मुख्य तकनीकी मापदंड: अनुवर्ती प्रतिक्रिया गति ≤5ms, अनुवर्ती सटीकता ±0.02mm, फोकस ट्रैकिंग रेंज 0-50mm। यह वर्कपीस की सतह के उतार-चढ़ाव में वास्तविक समय में होने वाले परिवर्तनों को ट्रैक कर सकता है, लेजर फोकस की स्थिति और कटिंग हेड की स्थिति को गतिशील रूप से समायोजित कर सकता है, जिससे कटाई के दौरान फोकस और वर्कपीस की सतह के बीच की दूरी स्थिर बनी रहती है और लेजर पावर घनत्व एकसमान रहता है। चाहे वह ऑटोमोबाइल कवर का चापाकार आकार हो, हाई-स्पीड रेल कार बॉडी की जटिल घुमावदार सतह हो, या विमान इंजन ब्लिस्क का ब्लेड चैनल हो, यह बिना किसी कोण के एकसमान कटाई कर सकता है, जिससे घुमावदार सतहों के प्रसंस्करण में असमान स्लिट्स और खुरदुरे खंडों जैसी समस्याओं से प्रभावी ढंग से बचा जा सकता है। साथ ही, यह कार्बन स्टील, स्टेनलेस स्टील, टाइटेनियम मिश्र धातु और एल्यूमीनियम मिश्र धातु जैसी विभिन्न कठिन-से-प्रक्रिया वाली सामग्रियों के लिए उपयुक्त है (अनुकूलनीय सामग्री की मोटाई 0.5-20 मिमी), जो 3डी पांच-अक्षीय कटिंग की उच्च लचीलता और उच्च अनुकूलन क्षमता को उजागर करता है।
3. बहुआयामी बेवल एकीकृत कटिंग:
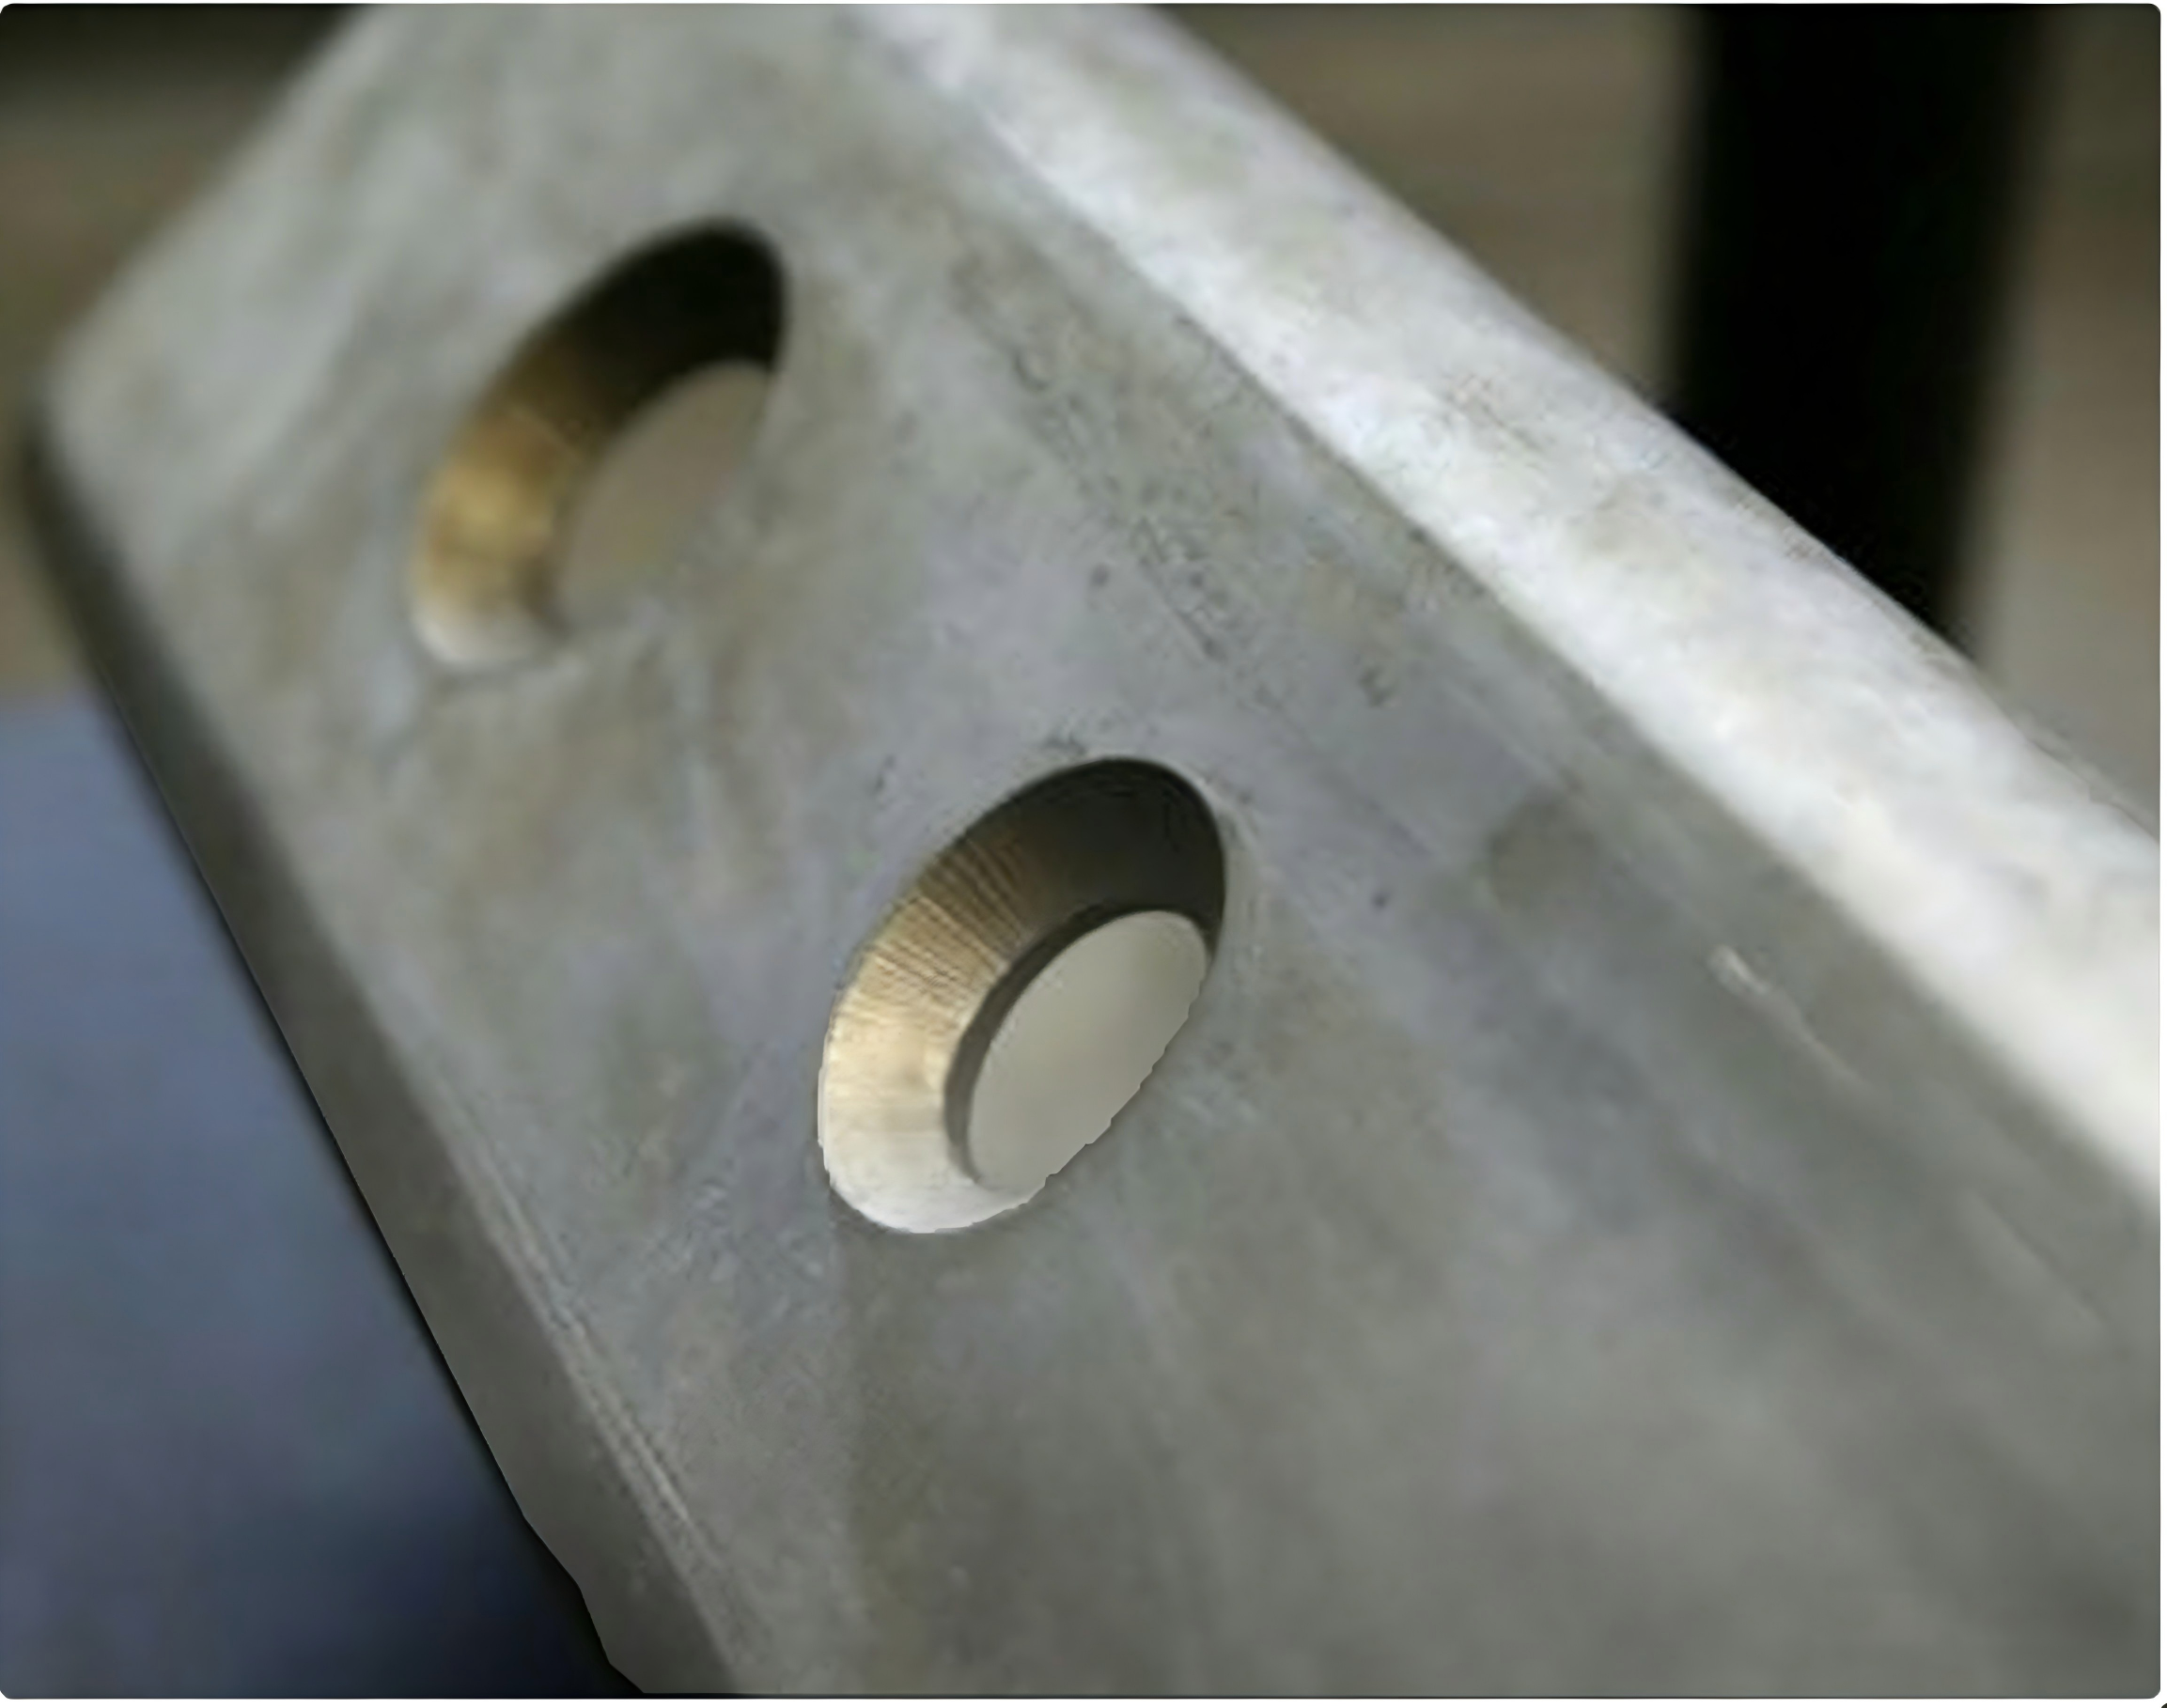
जटिल वर्कपीस वेल्डिंग स्थितियों के लिए विशेष रूप से डिज़ाइन की गई यह तकनीक वेल्डिंग की गुणवत्ता में सुधार और लागत में कमी लाने की एक प्रमुख प्रक्रिया है। पांच-अक्षीय लिंकेज के लचीले लाभों के आधार पर, इसके मुख्य तकनीकी पैरामीटर हैं: बेवल कोण समायोजन सीमा 0-135°, बेवल कोण त्रुटि ≤±0.5°, बेवल चौड़ाई सटीकता ±0.1 मिमी। यह बिना द्वितीयक क्लैम्पिंग के वर्कपीस कंटूर और बेवल की एकीकृत कटिंग को पूरा कर सकती है। लेजर ऊर्जा के सटीक नियंत्रण और 3D पथ अनुकूलन एल्गोरिदम के माध्यम से, बेवल सतह को चिकना और ऑक्सीकरण रहित (ऑक्साइड परत की मोटाई ≤5μm) सुनिश्चित किया जाता है, जिसे सीधे वेल्डिंग के लिए उपयोग किया जा सकता है, जिससे वेल्ड की मजबूती बेस मेटल के 98% तक पहुंच जाती है और अपर्याप्त बेवल परिशुद्धता के कारण होने वाले वेल्डिंग दोषों से प्रभावी ढंग से बचा जा सकता है। इसका व्यापक रूप से उन स्थितियों में उपयोग किया जाता है जहां बेवल गुणवत्ता पर सख्त आवश्यकताएं होती हैं, जैसे कि एयरोस्पेस संरचनात्मक भाग, जहाज संरचनात्मक भाग और उच्च-स्तरीय उपकरण वेल्डिंग।
4. एक बार में क्लैम्पिंग द्वारा पूर्ण-सुविधाओं से युक्त कटिंग:
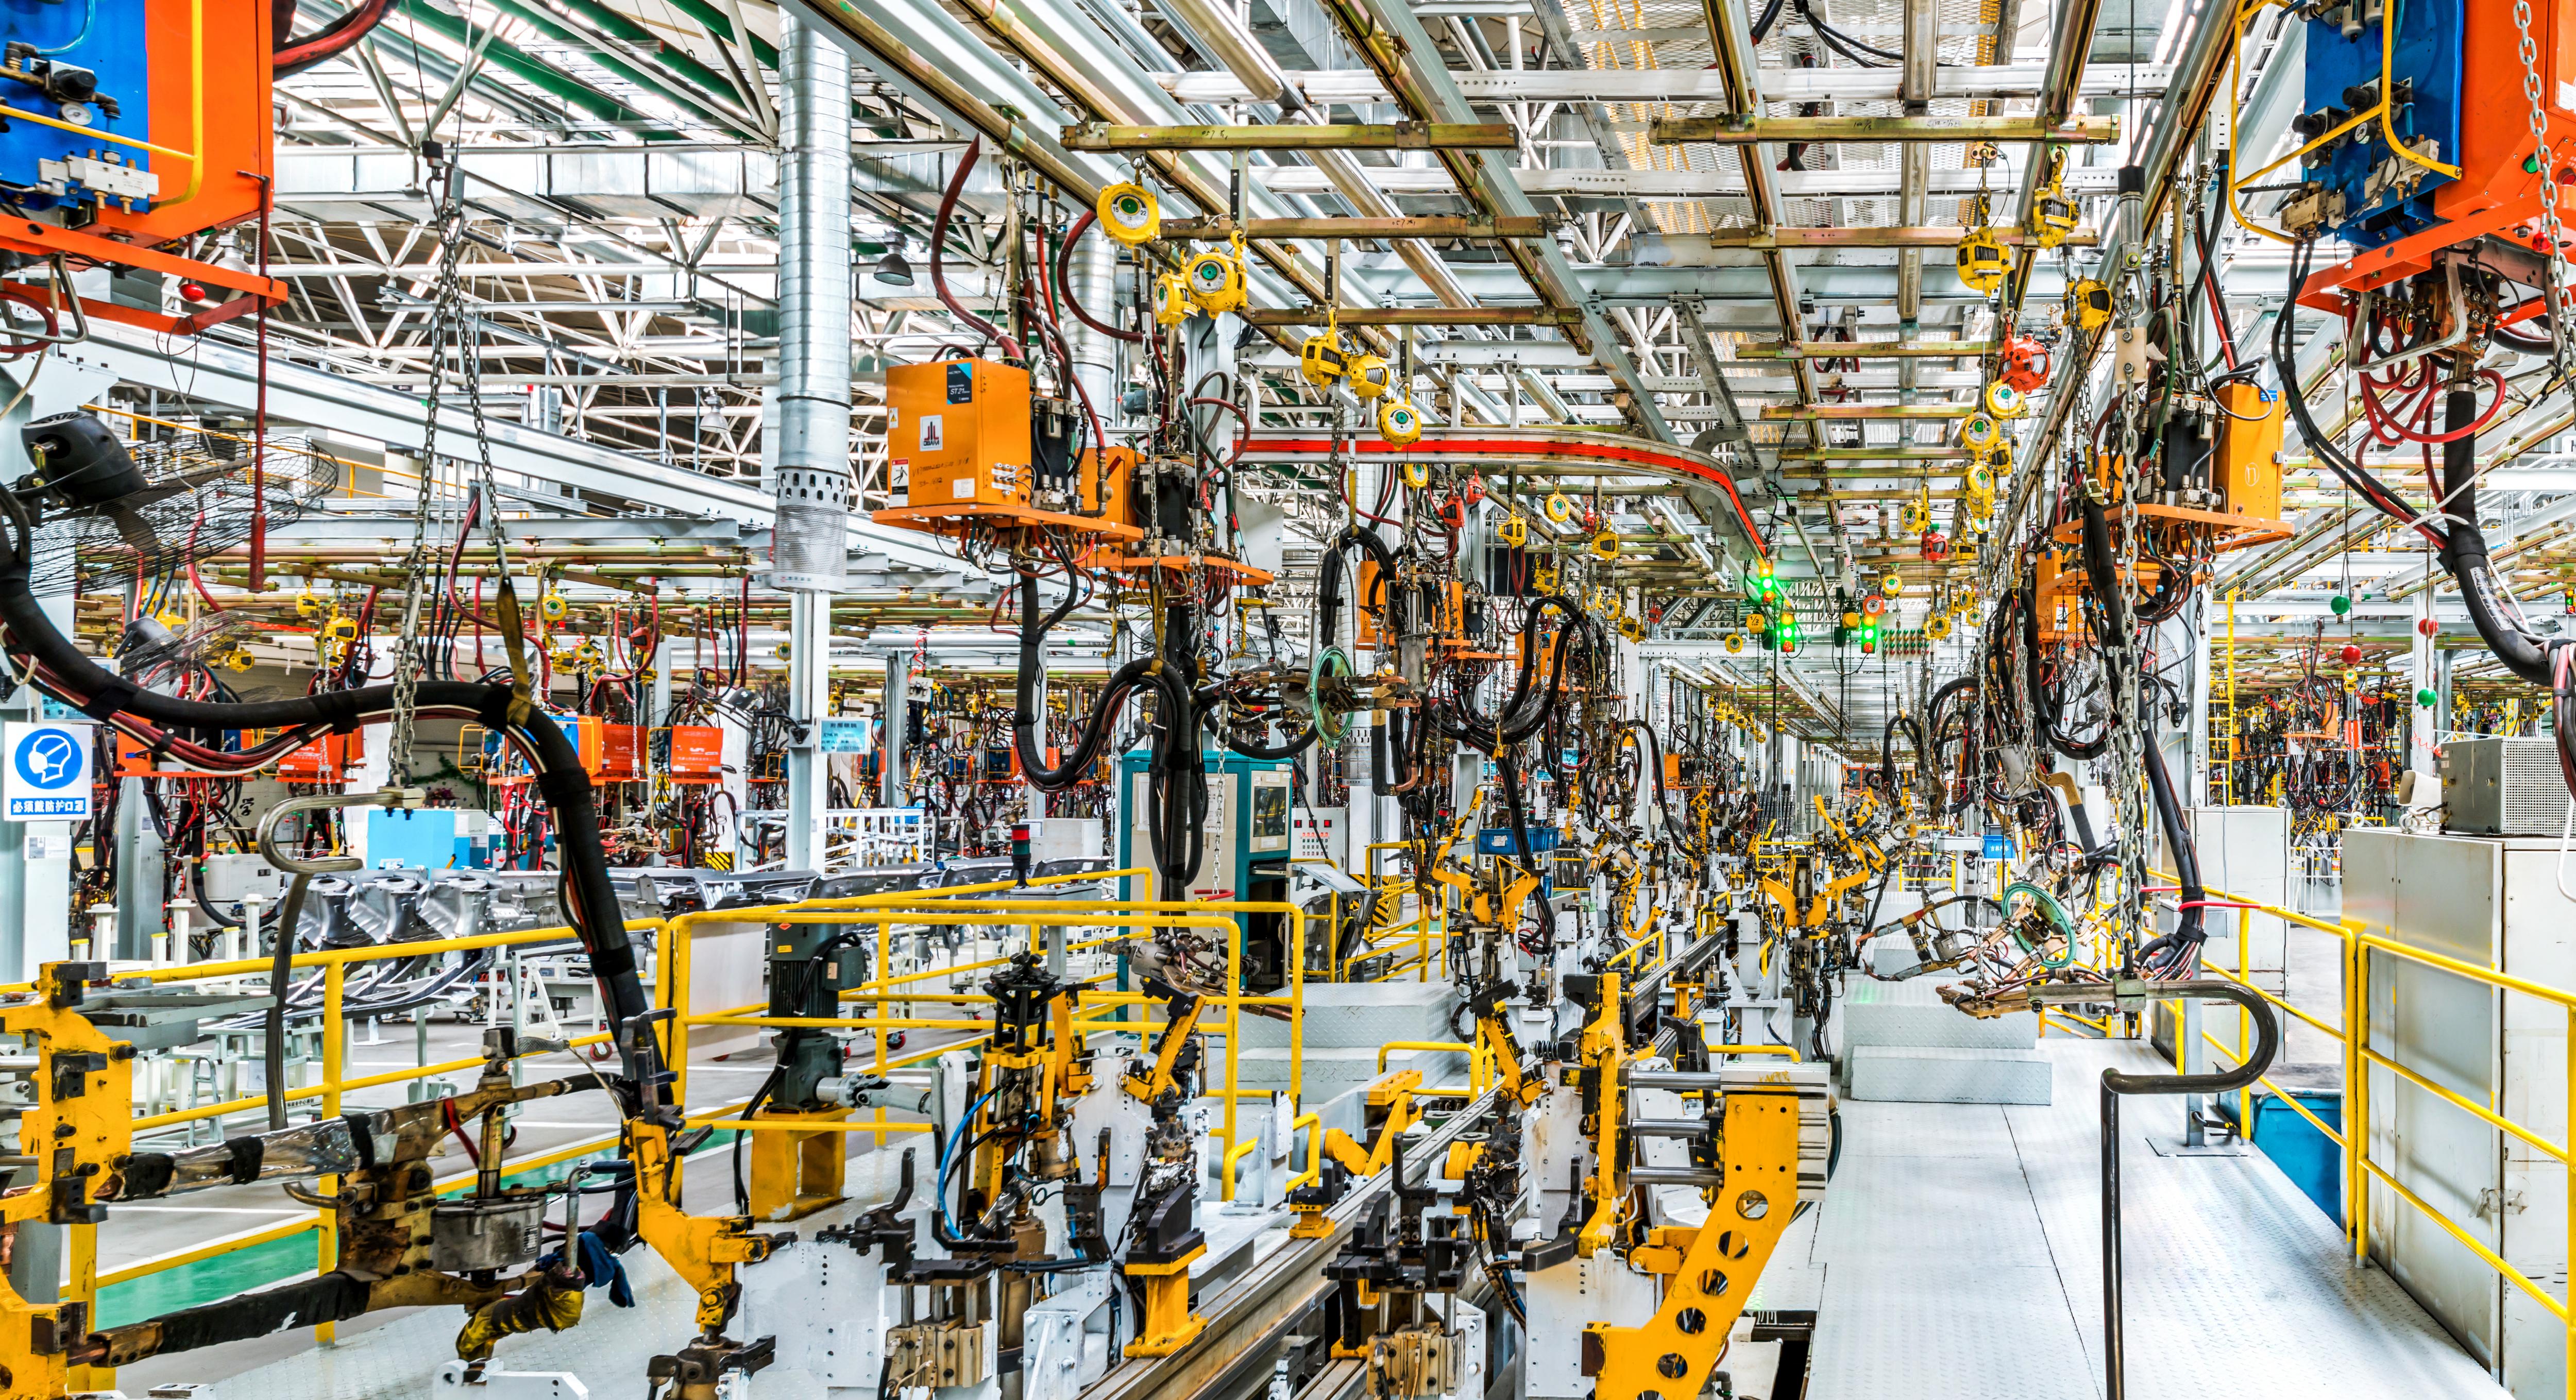
पारंपरिक बहु-प्रक्रिया प्रसंस्करण में बार-बार क्लैम्पिंग के कारण होने वाली त्रुटियों और कम दक्षता जैसी समस्याओं को दूर करते हुए, यह प्रक्रिया "एक बार में क्लैम्पिंग और संपूर्ण प्रसंस्करण" के उत्पादन मोड को साकार करती है। मुख्य तकनीकी मापदंड: क्लैम्पिंग स्थिति सटीकता ±0.03 मिमी, प्रक्रिया एकीकरण दक्षता में 60% से अधिक की वृद्धि, उपकरण उपयोग दर 85% तक, और प्रसंस्करण चक्र में 60% से अधिक की कमी। बुद्धिमान पथ नियोजन एल्गोरिदम के माध्यम से, यह वर्कपीस कंटूर कटिंग, होल प्रोसेसिंग, बेवल कटिंग और ट्रिमिंग जैसी कई प्रक्रियाओं को एक में एकीकृत करता है, जिससे पारंपरिक प्रसंस्करण में बहु-उपकरण स्थानांतरण और बार-बार क्लैम्पिंग की बोझिल प्रक्रिया पूरी तरह से समाप्त हो जाती है। नए ऊर्जा वाहन बैटरी ट्रे का उदाहरण लेते हुए, वर्कपीस जिसे मूल रूप से 37 प्रक्रियाओं की आवश्यकता होती थी, इस प्रक्रिया के माध्यम से एक बार में पूरी तरह से काटा जा सकता है, क्लैम्पिंग त्रुटियों से बचा जा सकता है, वर्कपीस के प्रत्येक भाग की आयामी सटीकता की स्थिरता सुनिश्चित की जा सकती है, और उत्पादन दक्षता और प्रसंस्करण स्थिरता में काफी सुधार किया जा सकता है।
5. इंटेलिजेंट पाथ ऑप्टिमाइजेशन कटिंग:
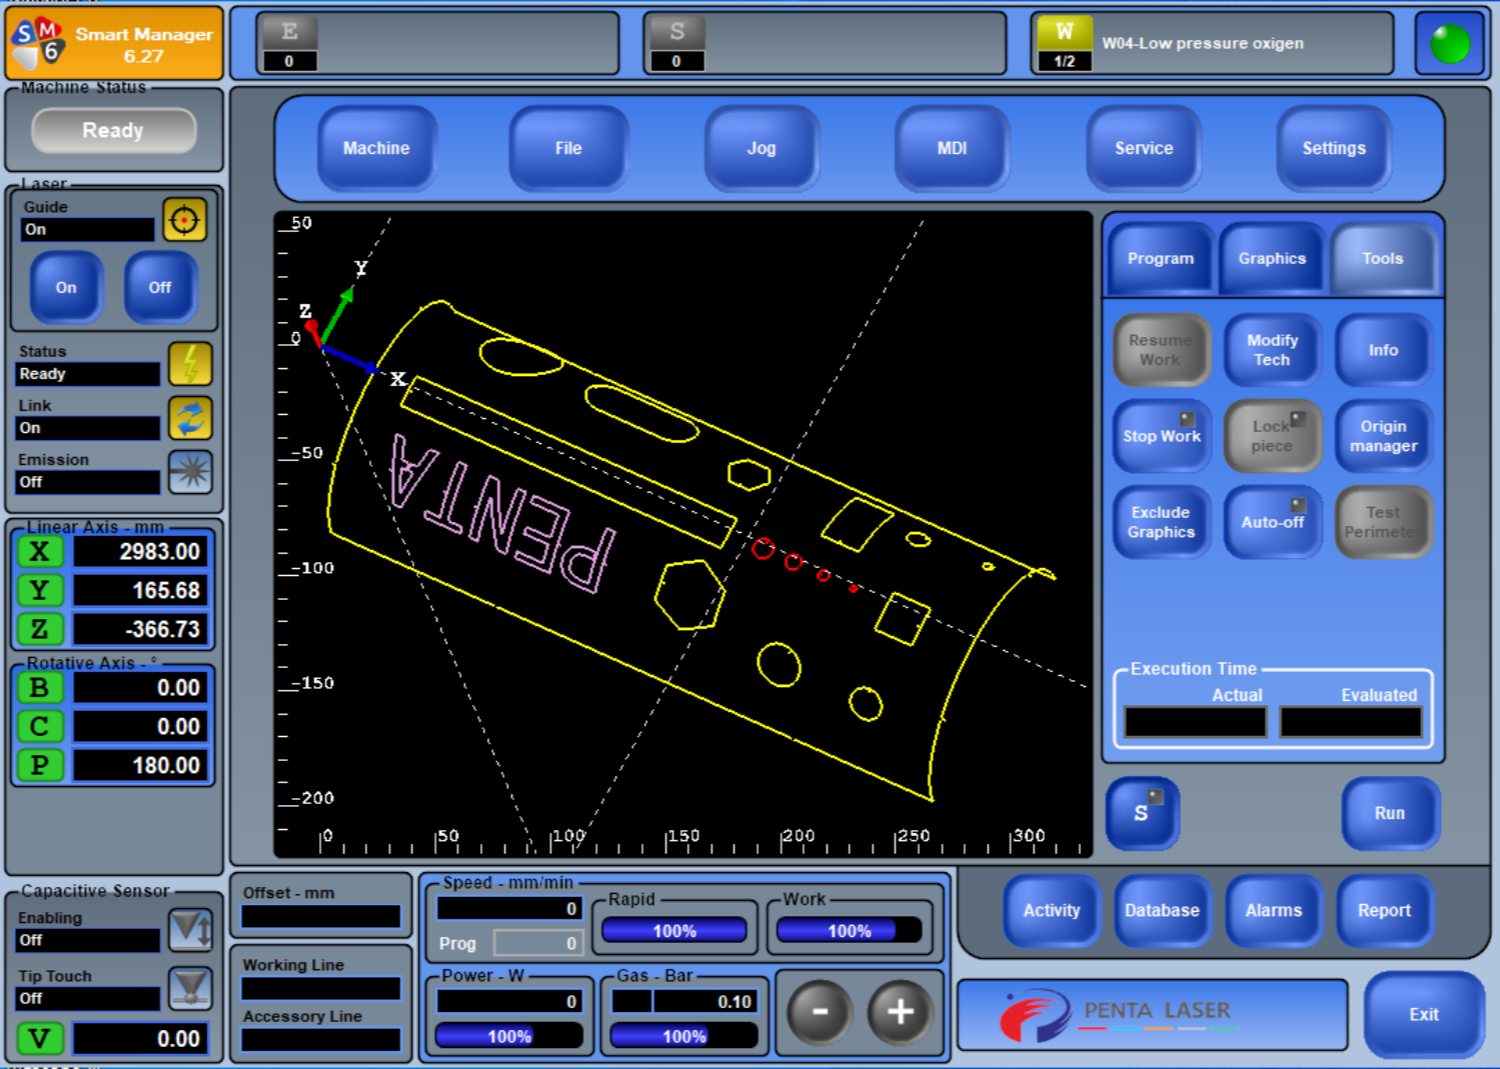
"प्रोसेस डिजिटल ट्विन" सॉफ्टवेयर सिस्टम और CAD/CAM स्वचालित प्रोग्रामिंग तकनीक को एकीकृत करते हुए, यह सैकड़ों सामग्रियों और मोटाई को कवर करने वाला एक इंटेलिजेंट प्रोसेस डेटाबेस बनाता है, जिससे कटिंग पाथ की स्वचालित और अनुकूलित योजना संभव हो पाती है। मुख्य तकनीकी पैरामीटर: पाथ प्लानिंग प्रतिक्रिया समय ≤30 सेकंड, टकराव से बचाव की सटीकता ±0.1 मिमी, सामग्री उपयोग दर 98% से अधिक, प्रोग्रामिंग दक्षता में 70% की वृद्धि। यह एक क्लिक में 3D वर्कपीस मॉडल आयात कर सकता है, वर्कपीस की रूपरेखा, छेद और बेवल जैसी प्रसंस्करण विशेषताओं को स्वचालित रूप से पहचान सकता है, कटिंग हेड और वर्कपीस के बीच टकराव के जोखिम से बच सकता है, और सामग्री के प्रकार और मोटाई के अनुसार लेजर पावर (1000-12000W), कटिंग गति (0.5-5 मीटर/मिनट) और वायु दाब (0.3-1.2 MPa) जैसे मापदंडों का स्वचालित रूप से मिलान कर सकता है, जिससे वरिष्ठ तकनीशियनों के परिचालन अनुभव को प्रतिलिपि योग्य डिजिटल संपत्तियों में परिवर्तित किया जा सकता है। इसके अलावा, पथ अनुकूलन के माध्यम से अनुत्पादक समय को कम किया जा सकता है, जो विशेष रूप से छोटे बैच के अनुकूलित उत्पादन और बड़े बैच के बड़े पैमाने पर उत्पादन के लिए उपयुक्त है, जिससे लचीले विनिर्माण और दक्षता सुधार के दोहरे लक्ष्य प्राप्त होते हैं।
6. उच्च परिशुद्धता तनाव-मुक्त कटाई:
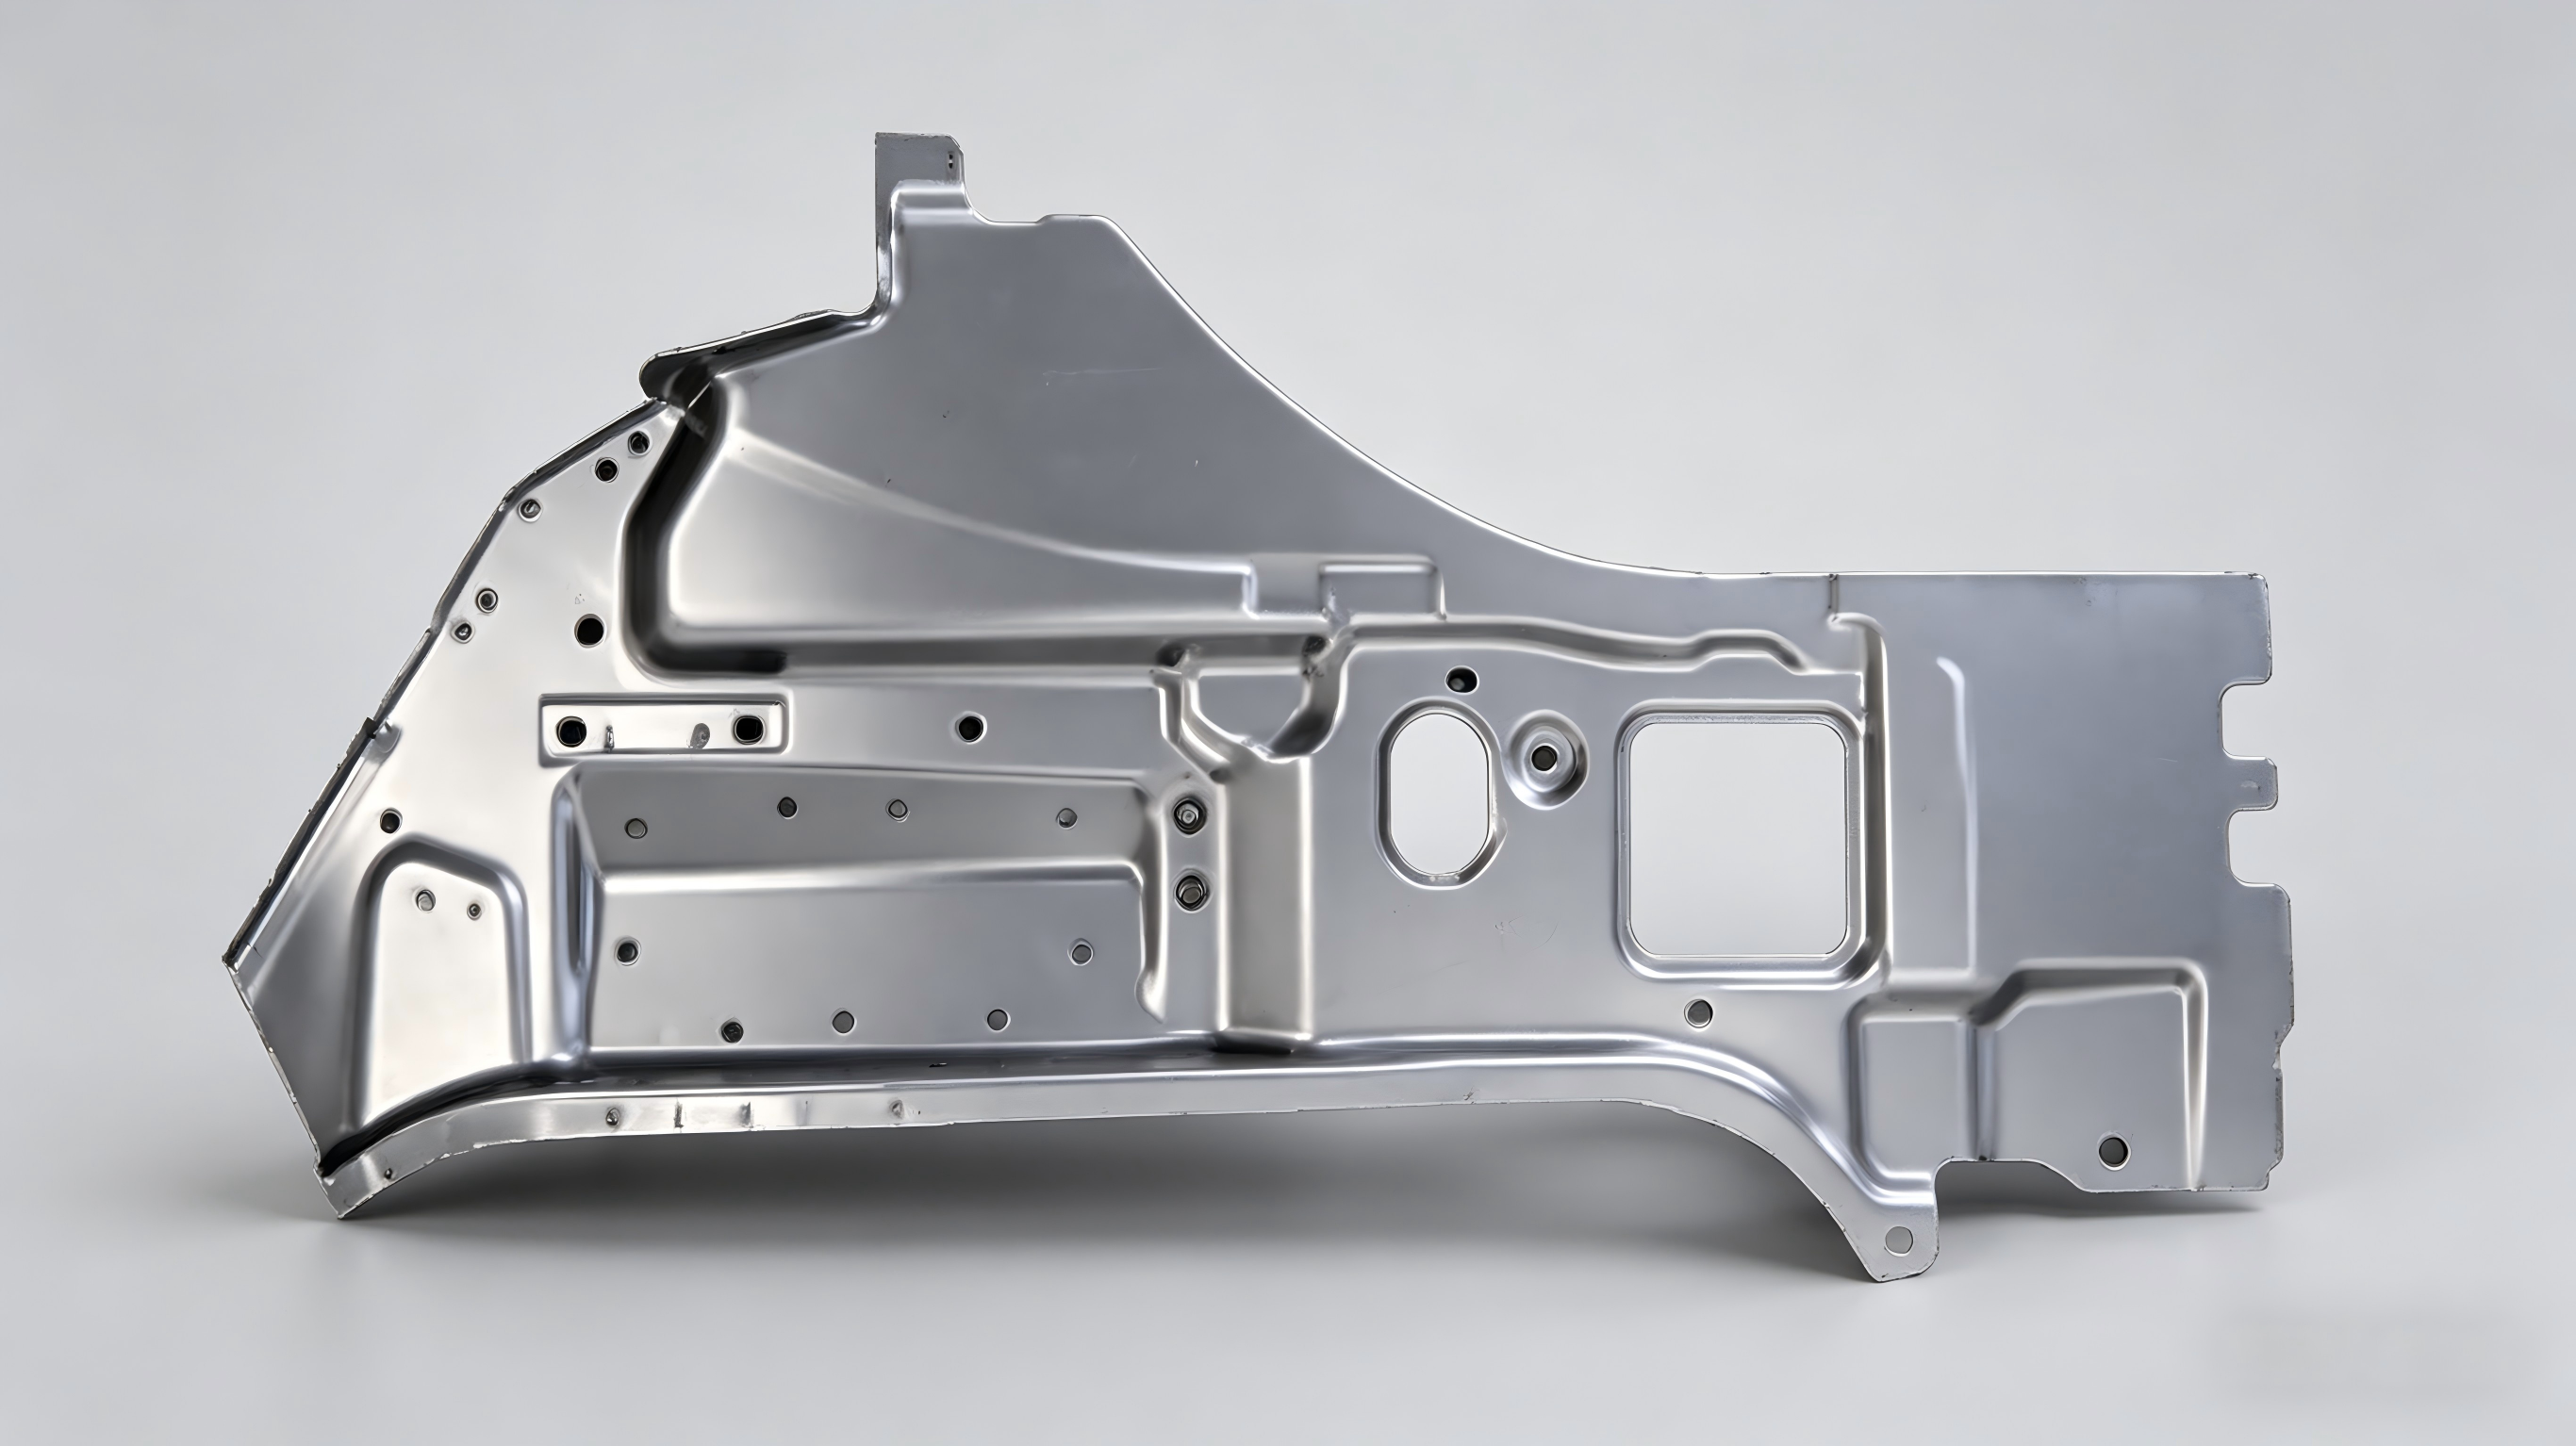
उच्च शक्ति वाले इस्पात और टाइटेनियम मिश्र धातु जैसी कठिन प्रक्रियाओं वाली सामग्रियों के आसानी से विकृत होने और प्रसंस्करण सटीकता को नियंत्रित करने में कठिनाई जैसी समस्याओं को दूर करने के उद्देश्य से, यह प्रक्रिया एक गैर-संपर्क प्रसंस्करण विधि अपनाती है। मुख्य तकनीकी मापदंड: लेजर बीम फोकसिंग व्यास < 0.1 मिमी, स्लिट की चौड़ाई 0.1-0.3 मिमी, ऊष्मा-प्रभावित क्षेत्र ≤ 0.2 मिमी, वर्कपीस विरूपण ≤ 0.02 मिमी/मीटर। यह प्रसंस्करण के दौरान वर्कपीस पर ऊष्मीय प्रभाव को कम करता है, जिससे तनाव-मुक्त और विरूपण-मुक्त कटाई संभव होती है। उच्च गतिशील प्रदर्शन वाली यांत्रिक संरचना और उच्च परिशुद्धता वाले संचरण भागों से सुसज्जित, यह पांच-अक्षीय लिंकेज के दौरान उच्च गति और उच्च त्वरण के तहत गति स्थिरता और कम कंपन (कंपन ≤ 0.01 मिमी) सुनिश्चित करता है। 1800~2000MPa की उच्च-शक्ति वाले बोरोन स्टील की प्रोसेसिंग करते समय भी, यह स्थिर वर्कपीस सटीकता बनाए रख सकता है, जिसमें कट की लंबवतता ≤0.05mm/m और सतह की खुरदरापन Ra≤1.6μm होती है, जो उच्च स्तरीय विनिर्माण मानकों को पूरा करती है। यह प्रक्रिया उन परिदृश्यों में व्यापक रूप से उपयोग की जाती है जहां प्रोसेसिंग सटीकता और वर्कपीस प्रदर्शन पर अत्यधिक उच्च आवश्यकताएं होती हैं, जैसे कि एयरोस्पेस परिशुद्ध पुर्जे, ऑटोमोटिव सुरक्षा संरचनात्मक पुर्जे और उच्च स्तरीय मोल्ड, जिससे उद्यमों को उच्च स्तरीय सामग्री प्रोसेसिंग की बाधाओं को दूर करने में मदद मिलती है।
छह प्रमुख प्रक्रियाएं एक दूसरे के साथ सहयोग करती हैं, बुद्धिमत्ता, सटीकता और उच्च दक्षता के लाभों को गहराई से एकीकृत करती हैं, और 3डी पांच-अक्षीय लेजर कटिंग की संपूर्ण प्रक्रिया में चलती हैं। जटिल घुमावदार सतहों के प्रसंस्करण से लेकर सटीक बेवल निर्माण तक, दक्षता सुधार से लेकर गुणवत्ता आश्वासन तक, ये उच्च स्तरीय विनिर्माण की विविध आवश्यकताओं को पूरी तरह से पूरा करती हैं। प्रक्रिया नवाचार को केंद्र में रखते हुए, हम उन्नत लेजर प्रौद्योगिकी को उच्च स्तरीय विनिर्माण आवश्यकताओं के साथ गहराई से जोड़ते हैं, जिससे 3डी पांच-अक्षीय लेजर कटिंग उपकरण "उच्च सटीकता, उच्च दक्षता, उच्च लचीलापन और उच्च लागत प्रदर्शन" के प्रमुख लाभ प्राप्त कर सकें। यह ग्राहकों को पारंपरिक जटिल वर्कपीस प्रसंस्करण की समस्याओं को हल करने में मदद करता है, प्रौद्योगिकी के साथ विनिर्माण उन्नयन को सशक्त बनाता है, और उच्च स्तरीय विनिर्माण के क्षेत्र में उद्यमों की मुख्य प्रतिस्पर्धात्मकता को मजबूत करता है।